Business Details
Emergency
services
Your Trusted Source for Industrial Pump Solutions
PumPortal offers the most versatile and reliable pumps on the market today. As a sister company of AquFlow Pumps, we specialize in compact and durable designs tailored for heavy industrial applications. Our mission is to facilitate the distribution of niche flow generation and control products from global manufacturers to North American markets. Founded by pump professionals, we bridge geographical and linguistic gaps to deliver previously unavailable solutions while maintaining domestic-level service standards. We assume importation risks and complexities, ensuring seamless customer experiences.Our local warehousing guarantees timely deliveries, and our distribution network positions products in niche markets where technical expertise and quality differentiate us. We prioritize understanding applications over price competition, ensuring optimal pump selection and product excellence. With market knowledge and reach, we serve as the preferred partner for manufacturers seeking North American expansion. Our formula of simple solutions to complex problems has driven sustained success.
Services
Air Operated Diaphragm Pumps
Electrically Operated Diaphragm Pumps
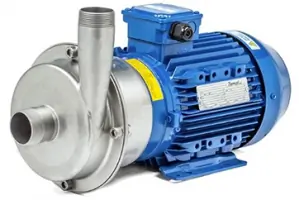
Centrifugal Pumps
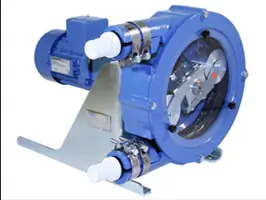
Hose Pumps
Filter Press Pumps
Pump Accessories
Pump Systems
Highlights and features
- We leverage sister company AquFlow Pumps' 30+ years of industrial pump expertise.
- Our North American distribution network ensures rapid response and localized support.
- We provide technical assistance and risk management for international pump imports.
- We maintain ISO-certified quality systems for all distributed products.
- Our engineers design custom pump solutions for specialized industrial applications.
Associations and certifications
- ISO
- CE
Services
Air Operated Diaphragm Pumps
Our air-operated diaphragm pumps provide reliable fluid transfer for hazardous and viscous materials. Designed with ATEX compliance for explosive environments, these pumps feature self-priming capabilities and dry-run tolerance. Industries use them for chemical processing, pharmaceutical production, and food handling where safety and hygiene are critical.
Hygienic Pump Solutions
Certified EHEDG-compliant hygienic pumps meet strict food, beverage, and pharmaceutical industry standards. Constructed with stainless steel and FDA-approved materials, these pumps prevent contamination while enabling thorough cleaning. Applications include syrup transfer in breweries and aseptic handling of medical compounds.
Custom Engineering Solutions
Our Engineering To Order (ETO) team develops specialized pump systems for unique applications. Recent projects include mobile CIP chemical transfer units for dairies and explosion-proof chemical transfer systems for emergency response. Each solution integrates with existing infrastructure while meeting ATEX and FDA certification requirements.
Industrial Pump Distribution
We distribute premium industrial pumps from global manufacturers to North American markets. Our network ensures technical support, spare parts availability, and application-specific selection. Services include import logistics management, local inventory maintenance, and manufacturer representation for international brands.
Chemical Processing Pumps
Designed for aggressive chemicals and abrasive media, these pumps feature corrosion-resistant materials and sealed systems for safety. Applications include acid transfer in surface treatment facilities and handling of industrial oils. All units meet ISO 9001 quality standards and CE marking requirements.
Questions
What pump types does PumPortal specialize in?
We specialize in air-operated diaphragm pumps, centrifugal pumps, hose pumps, and hygienic pump systems for industrial and chemical applications.
Do you provide technical support for international pump brands?
Yes, we offer full technical assistance and spare parts support for all distributed manufacturers' products across North America.
Can you handle hazardous material transfers?
Our ATEX-certified pumps safely transfer hazardous chemicals, flammable liquids, and explosive media in compliance with safety regulations.
Do you offer custom pump system design?
Our ETO team creates customized pump solutions for specialized applications, including mobile units and integrated processing systems.
How do you ensure product quality?
All products meet ISO 9001 quality standards with CE marking, and we maintain local inventory for quality control and rapid delivery.
What industries do you serve?
We serve chemical processing, pharmaceuticals, food & beverage, oil & gas, and industrial manufacturing sectors nationwide.